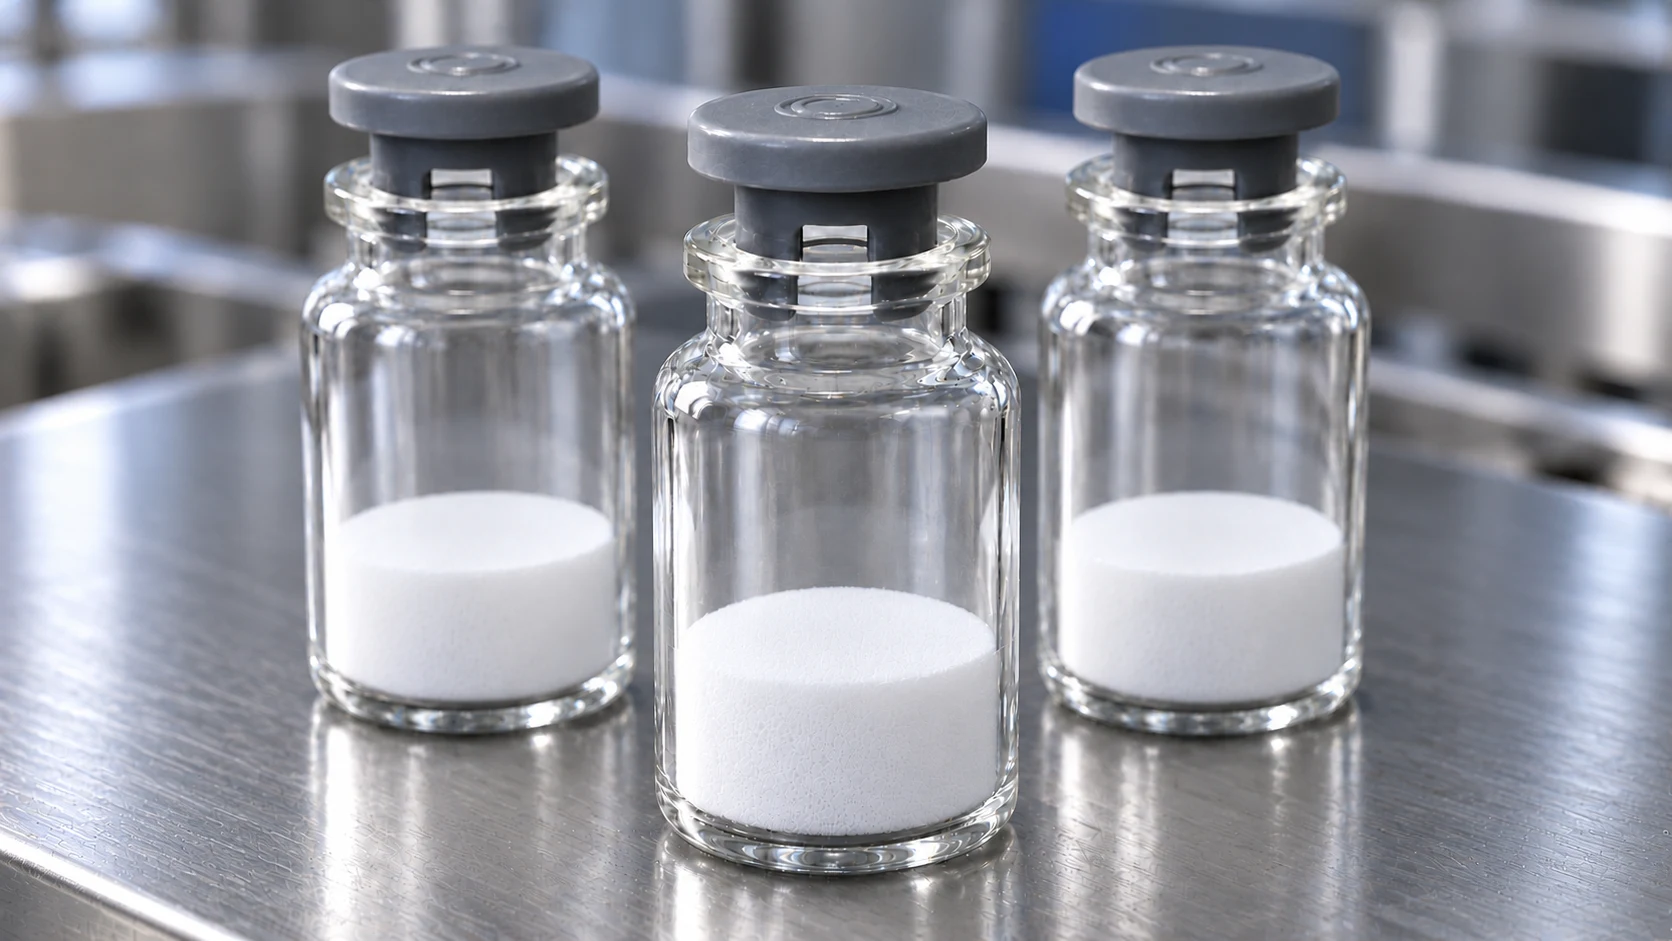
Флакон, который выходит из лиофильной сушки, никто не закрывал руками. Пробку на него надели ещё до загрузки, но надели неплотно: всю сушку она простояла в горле с зазором и работала не затычкой, а клапаном — через щель уходил пар. Закрыли флакон внутри камеры, в последние минуты цикла, когда полки сдвинулись и дожали каждую пробку до упора. Отсюда требование к таре, о котором редко думают при выборе: один и тот же флакон должен сначала выпустить из себя всю воду, а потом герметично закрыться — не выходя из машины.
Глухая резиновая пробка для лиофилизации не годится физически: из закрытого флакона пар уйти не может. Поэтому берут вентилируемую — либо «игло» с одним каналом, либо на двух или трёх ножках, которые держат пробку приподнятой и оставляют зазор у венчика. Через этот зазор лёд и сублимирует наружу. Производитель тары из трёх конструкций обычно предпочитает «игло»: она устойчивее стоит на флаконе и меньше сцепляется с соседними на линии. В приоткрытом виде флакон и едет в камеру — почему этот отрезок пути самый уязвимый, разобрано в статье «Чистые помещения ISO 7 и 8».
У зазора есть потолок, и он измерен. В работе, где вместо пробок на флаконы ставили тефлоновые диски с отверстиями площадью от 0,12 до 41,8 мм², скорость выхода пара росла вместе с площадью только до примерно 6 мм² при полке 0 °C и примерно 10 мм² при 25 °C — дальше прибавка почти ничего не давала. Там же сравнили пробки на одной, двух и трёх ножках: когда площадь канала больше примерно 20 мм², статистической разницы между конструкциями не нашли. Узкое место быстро перестаёт быть пробкой и становится высушенным слоем продукта.
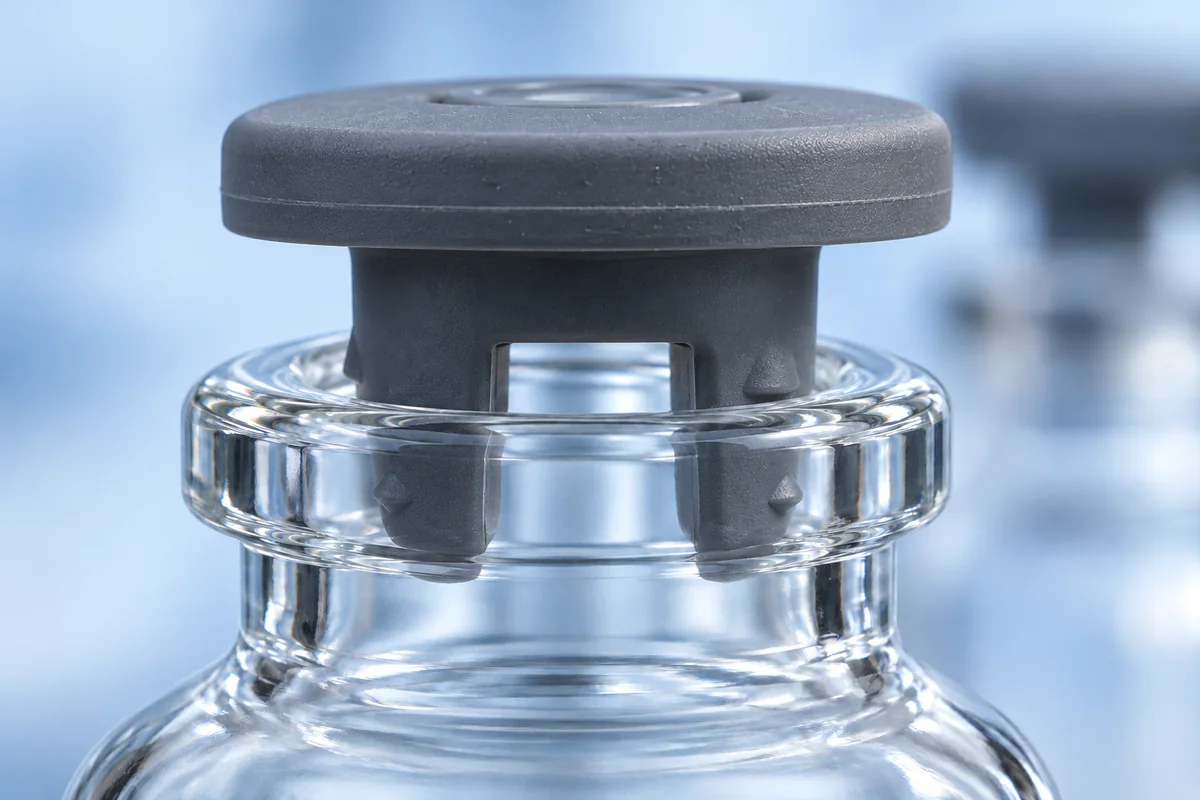
У пробки есть своя вода, и приносит она её сама. Эластомер гигроскопичен, а большинство пробок стерилизуют паром в автоклаве — после чего влага остаётся в резине. Её убирают отдельным валидированным шагом до того, как пробка окажется на флаконе: ориентир производителя — порядка восьми часов при 105 °C. Пересушивать при этом нельзя, у эластомера меняется профиль экстрагируемых и выделяемых веществ. Материал тоже не безразличен: у хлорбутиловой резины паропроницаемость 0,3 грамма на квадратный метр в сутки против 9,0 у натурального каучука. Всё это работа до цикла, а не свойство упаковки; что происходит с водой пробки потом, на складе, разобрано в статье «Остаточная влажность: от чего зависит срок годности».
Сушка закончена, а флаконы всё ещё стоят с приоткрытыми пробками внутри камеры. Открывать её, чтобы закрыть флаконы снаружи, бессмысленно: продукт сухой и гигроскопичный, он начнёт набирать воду из первого же воздуха, который до него доберётся. Поэтому камеру сначала наполняют инертным газом до заданного давления, а потом полки сходятся и дожимают пробки на месте. В протоколе валидации промышленного цикла это записано как проверяемый параметр: все флаконы укупорены в целевом диапазоне азотного наддува 250–750 торр, без боя и без дефектов посадки. Производители приборов для контроля укупорки описывают ту же практику как частичный вакуум — порядка 0,5–0,9 атмосферы азота, а отдельные продукты закрывают под полным вакуумом. На контрактной лиофилизации IQFARM укупорка флаконов идёт под давлением, при необходимости — с азотом.
Окончательная герметичность появляется позже и не от газа. Алюминиевый колпачок накатывают уже после выгрузки, и это он постоянно прижимает фланец пробки к венчику флакона.
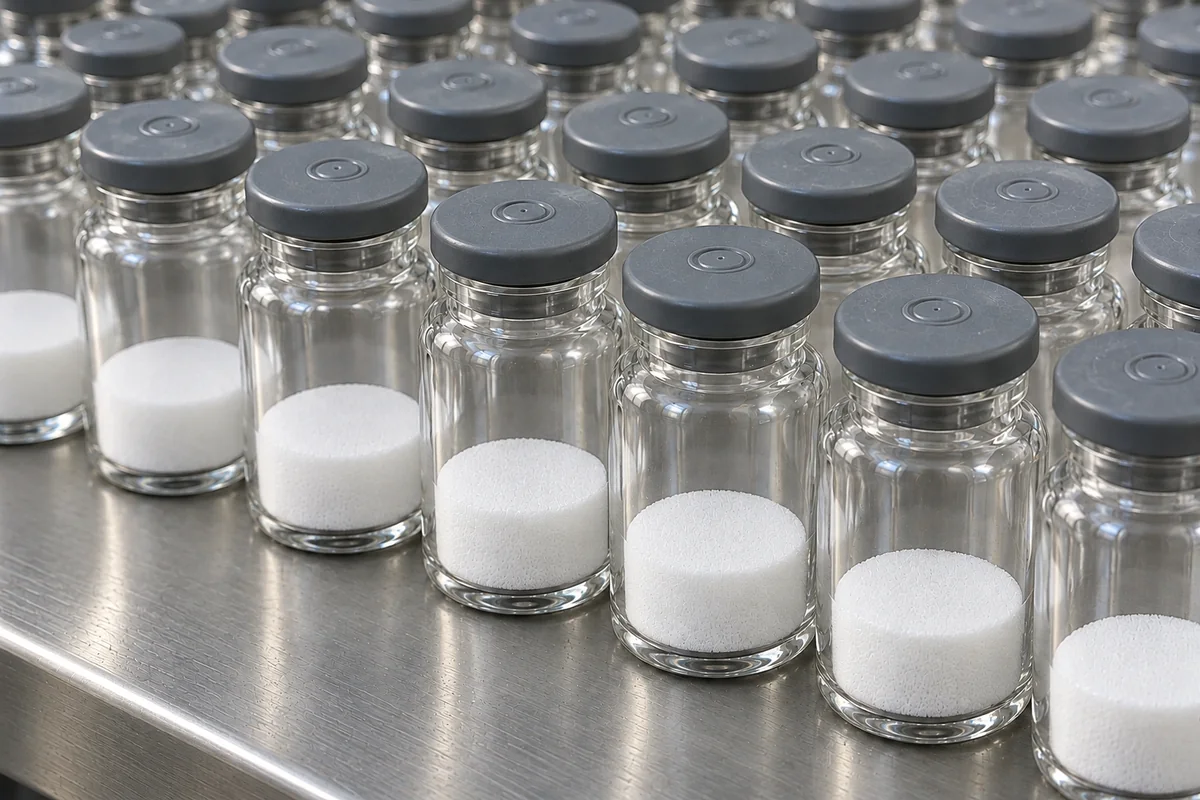
У посадки пробки есть свой вид отказа и три известные причины: пробка неправильно села при опускании полки, размеры её фланца или венчика флакона вышли из допуска, или дело в покрытии самой пробки. Результат называют выталкиванием — пробка приподнимается раньше, чем её закрепит колпачок. Дальше давление под крышкой меняется и мешает нормально растворить лиофилизат; если внутрь успел зайти влажный воздух, продукт получил и воду, и кислород; а при нарушенной целостности укупорки стерильность уже нельзя считать обеспеченной. В том же протоколе валидации отдельно оговорено: продукт, найденный в зоне пробки, сам по себе ставит вопрос о целостности укупорки. Канал можно и перекрыть: перекрытие больше 75 процентов его площади снижало скорость сублимации на четверть, а перекрытие до половины не давало эффекта вовсе. Поэтому укупорка — строка в производственной записи на цикл, а не последнее движение полки.
Тара идёт по температуре вниз и вверх, и оба перехода стекло должно пережить. Под сублимационную сушку его берут боросиликатное, типа I — так обозначает свою лиофилизационную линейку и сам производитель. Но самый изученный механизм боя связан не со стеклом, а с рецептурой. В исследовании тары с маннитолом бой объяснили двумя событиями кристаллизации: часть маннитола кристаллизуется при замораживании, а остаток позже, и эта вторая кристаллизация даёт резкое расширение объёма. Крупный налив прямо коррелировал с долей трещин, пятнадцать процентов маннитола ломали больше тары, чем пять, а быстрый температурный градиент — больше, чем медленный. Деформация шла в осевом направлении сильнее, чем в окружном, и чаще всего отрывалось донце. Промежуточная выдержка при минус 30 °C снимала большую часть риска: кристаллизация успевала пройти вместе с замерзанием, а не после него.
На промышленных циклах бой распределён неравномерно. В разобранных производственных случаях правка цикла однажды дала одиннадцать процентов потерь, причём на верхних полках больше, чем на нижних, и по краям полки больше, чем в центре; механизм — тепловое расширение уже замороженной массы в начале первичной сушки. Смена температуры замораживания с минус 45 на минус 25 °C снизила бой с 3,5 до 0,4 процента. И деталь не про цикл вовсе: боросиликатная тара билась заметно чаще после мойки и туннельной депирогенизации, чем та же тара из коробки. Наконец, коэффициент теплопередачи привязан к конкретному формату, и при смене типа или производителя его измеряют заново — а значит, пересчитывают и длительность цикла.
Границу стоит назвать прямо: формат тары, налив и укупорку выбирает заказчик, а всё, что происходит с ними в камере, — зона площадки. Но проверить этот выбор по каталогу нельзя: ни посадка пробки, ни поведение стекла не следуют из спецификации, они следуют из вашего раствора и вашего режима. Какой диаметр тары и сколько флаконов входит в один цикл — отдельная арифметика, она разобрана в статье «До 1950 флаконов за цикл». У IQFARM формат согласуют под проект, а лиофилизат отдают в согласованной таре и формате; проверяют это на пилотной партии без минимального объёма, от нескольких флаконов, — смотрят, как села пробка и как повело себя стекло, прежде чем собирать серию. Площадка работает с 2013 года, система менеджмента качества построена с учётом требований ИСО 9001 и ИСО 13485, проект идёт под NDA. Покажите флакон, в который собираетесь разливать — разговор дальше пойдёт от него.
Нет, и это физика, а не правило. Пар, который сублимируется из замороженного слоя, должен уйти из флакона наружу, а в закрытой таре ему некуда деваться. Либо пробка вентилируемая и стоит приоткрытой, либо формат другой — продукт сушат не во флаконе.
Не всегда. Часть продуктов укупоривают под полным вакуумом, часть — под частичным давлением инертного газа; выбор зависит от того, насколько продукт чувствителен к кислороду и влаге. Это параметр, который фиксируют заранее, а не решают по ходу цикла.
Так называют налёт раствора, оставшийся на стенке выше уровня налива: на внешний вид он влияет сильнее, чем на сушку, но отбраковку по виду даёт настоящую. Производители тары выпускают под лиофилизацию линейки с гидрофобным внутренним покрытием именно затем, чтобы раствор по стенке не поднимался.
Менять не обязательно, но если флакон всё-таки сменится — другой тип или другой производитель, — коэффициент теплопередачи измеряют заново. Это не бюрократия: от него зависит режим, и переносить его на новую тару без измерения нельзя.
Оставьте заявку — обсудим формат тары, пробку и налив под ваш продукт. Как села пробка и как повело себя стекло, смотрят на пилотной партии без минимального объёма, от нескольких флаконов.
Обсудить проект